
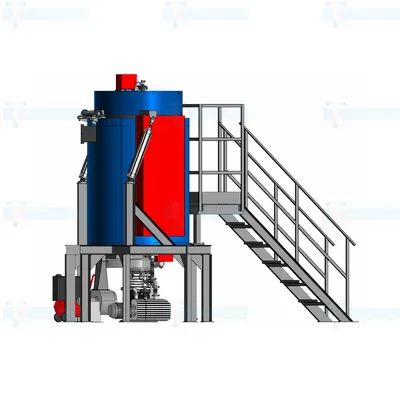
Печь вакуумная обжиговая СНВС-400/7,0
Подробнее → Доступно к заказу
Медь востребована в электротехнике и энергетике благодаря высокой электропроводности и теплопроводности. Однако в процессе механической обработки — прокатки, волочения, штамповки — металл упрочняется (наклёп), теряет пластичность и накапливает внутренние напряжения. Для возврата эксплуатационных характеристик применяется термическая обработка — отжиг.
Отжиг - это нагрев металла до определённой температуры с последующей выдержкой и охлаждением по заданному режиму.
В результате нагрева происходят структурные изменения:
Правильно подобранный режим позволяет получить медь с требуемыми механическими характеристиками и подготовить её к дальнейшей обработке.
При нагреве на воздухе медь активно взаимодействует с кислородом, образуя оксиды (Cu₂O, CuO). Это приводит к изменению цвета и ухудшению проводимости поверхности, требуя дополнительных операций травления.
Вакуумный отжиг исключает этот риск. При откачке воздуха до остаточного давления 5х10⁻⁴ мм рт. ст. парциальное давление кислорода падает до значений, при которых окисление становится пренебрежительно малым. Технология обязательна при производстве медных катодов, токопроводящих шин и катушек, где критична чистота поверхности.
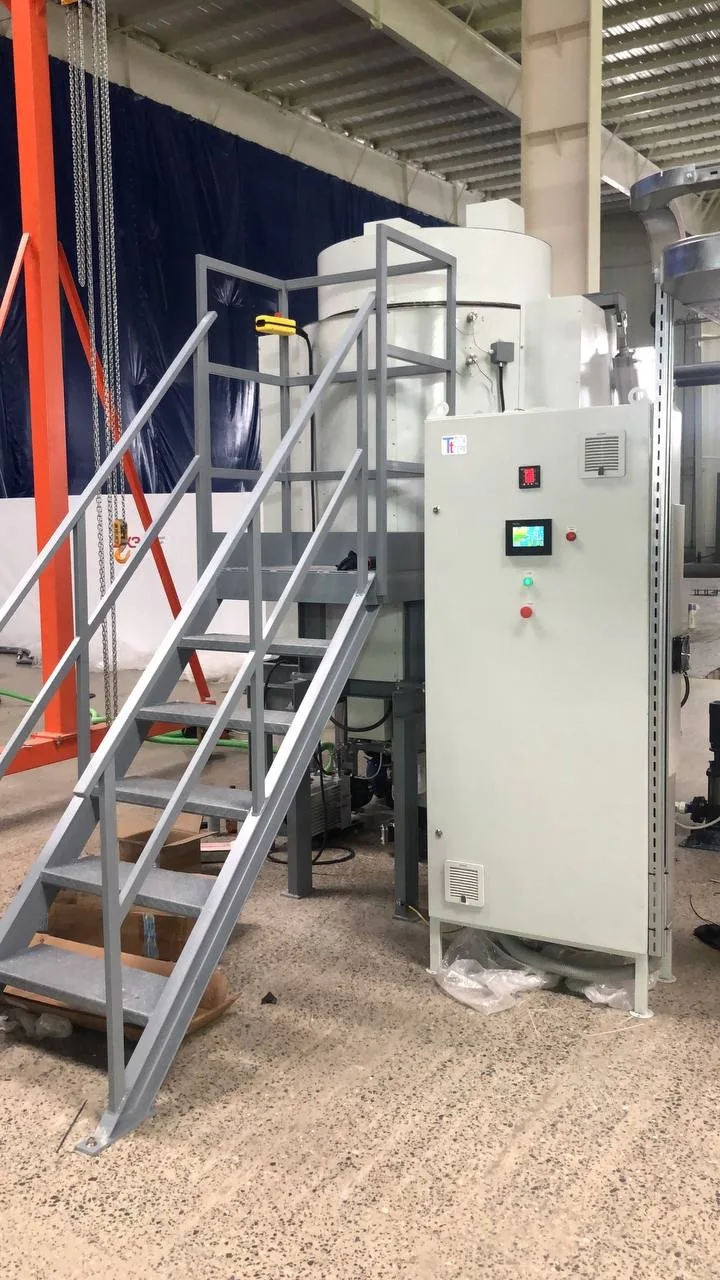
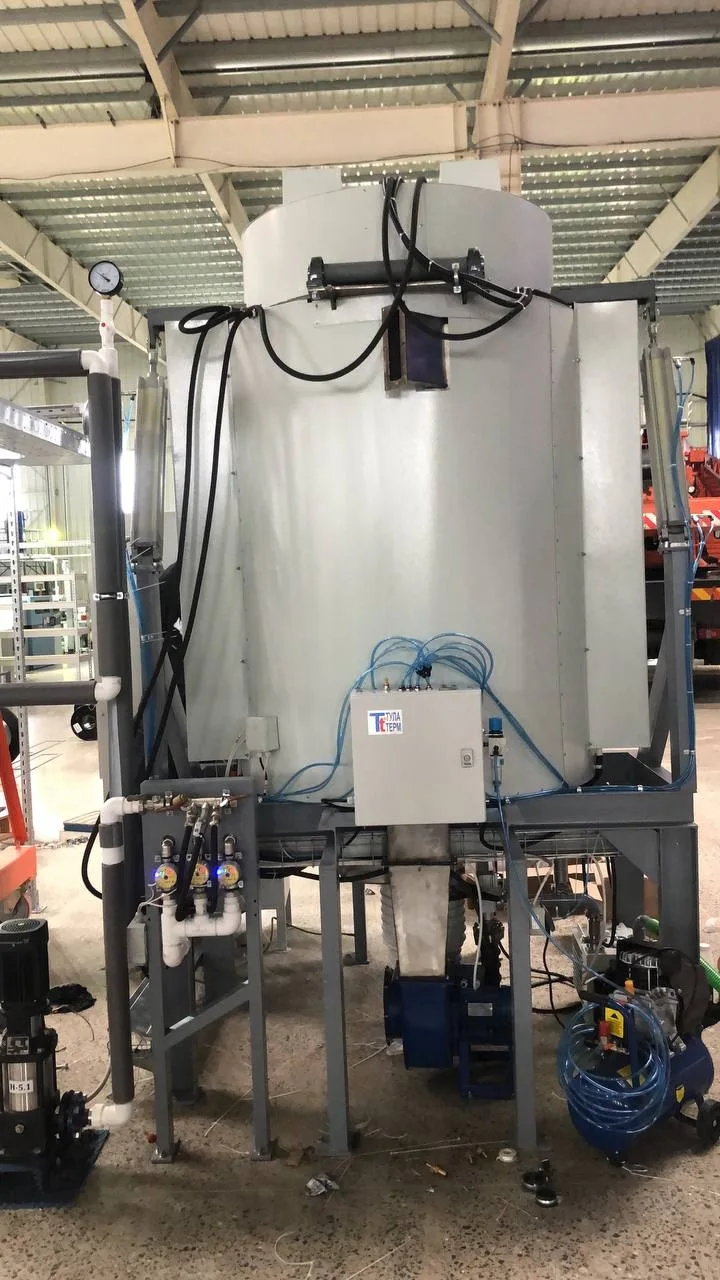
В качестве примера оборудования рассмотрим шахтную вакуумную печь СНВС-400/7,0 производства «Тула-Терм».
Доступно к заказу
Уточнение для технолога: удельная мощность нагревателей не является прямым показателем скорости нагрева. В условиях вакуума теплопередача осуществляется преимущественно излучением. Фактическое время выхода на температуру зависит от массы садки, степени ее плотности и отражающей способности поверхности заготовок. Данный параметр устанавливается только в ходе пусконаладочных испытаний.
Результат термообработки напрямую зависит от схемы размещения изделий. При вакуумном нагреве тепло передается излучением; теплопроводность через контакт играет второстепенную роль. Плотная укладка создает зоны экранирования, где температура значительно ниже заданной.
При формировании садки необходимо соблюдать следующие принципы:
Оптимальная схема размещения определяется экспериментально для каждой номенклатуры изделий.
Для контроля равномерности прогрева при освоении новой садки проводится тест с дополнительными термопарами:
Для ориентира: при плотности меди 8960 кг/м³ одна пластина 1000 × 100 × 10 мм весит 8,96 кг. В стандартную садку объемом 0,1 $м^3$ при соблюдении зазоров помещается около 150–200 кг заготовок. Оставшийся объем служит буфером для теплового излучения
1.ASM International. Annealing and Recrystallization of Coppers. ASM Handbook, Volume 4E: Heat Treating of Nonferrous Alloys, 2016, pp. 325–334. DOI: 10.31399/asm.hb.v04e.a0006278. Основной научный источник по рекристаллизации и отжигу меди. ASM Digital Library
2.German Copper Institute (Kupferverband). Heat Treating. Материалы по термической обработке меди. Температурные режимы, защитные атмосферы и особенности отжига. Kupferverband
3.Тула-Терм. Печь вакуумная обжиговая СНВС-400/7,0. Техническое описание оборудования.
4.Тула-Терм. Аттестация и калибровка вакуумных печей СНВС. ЧАВО
5.Тула-Терм. Равномерность распределения температур в вакуумных сушильных шкафах. ЧАВО

2 618 878.00 ₽ · Доступно к заказу

Доступно к заказу


 8 (4872) 70-19-61
 info@tula-term.ru
 300001, г. Тула, К.Маркса, 5